Vorpressen und Bruchverteiler
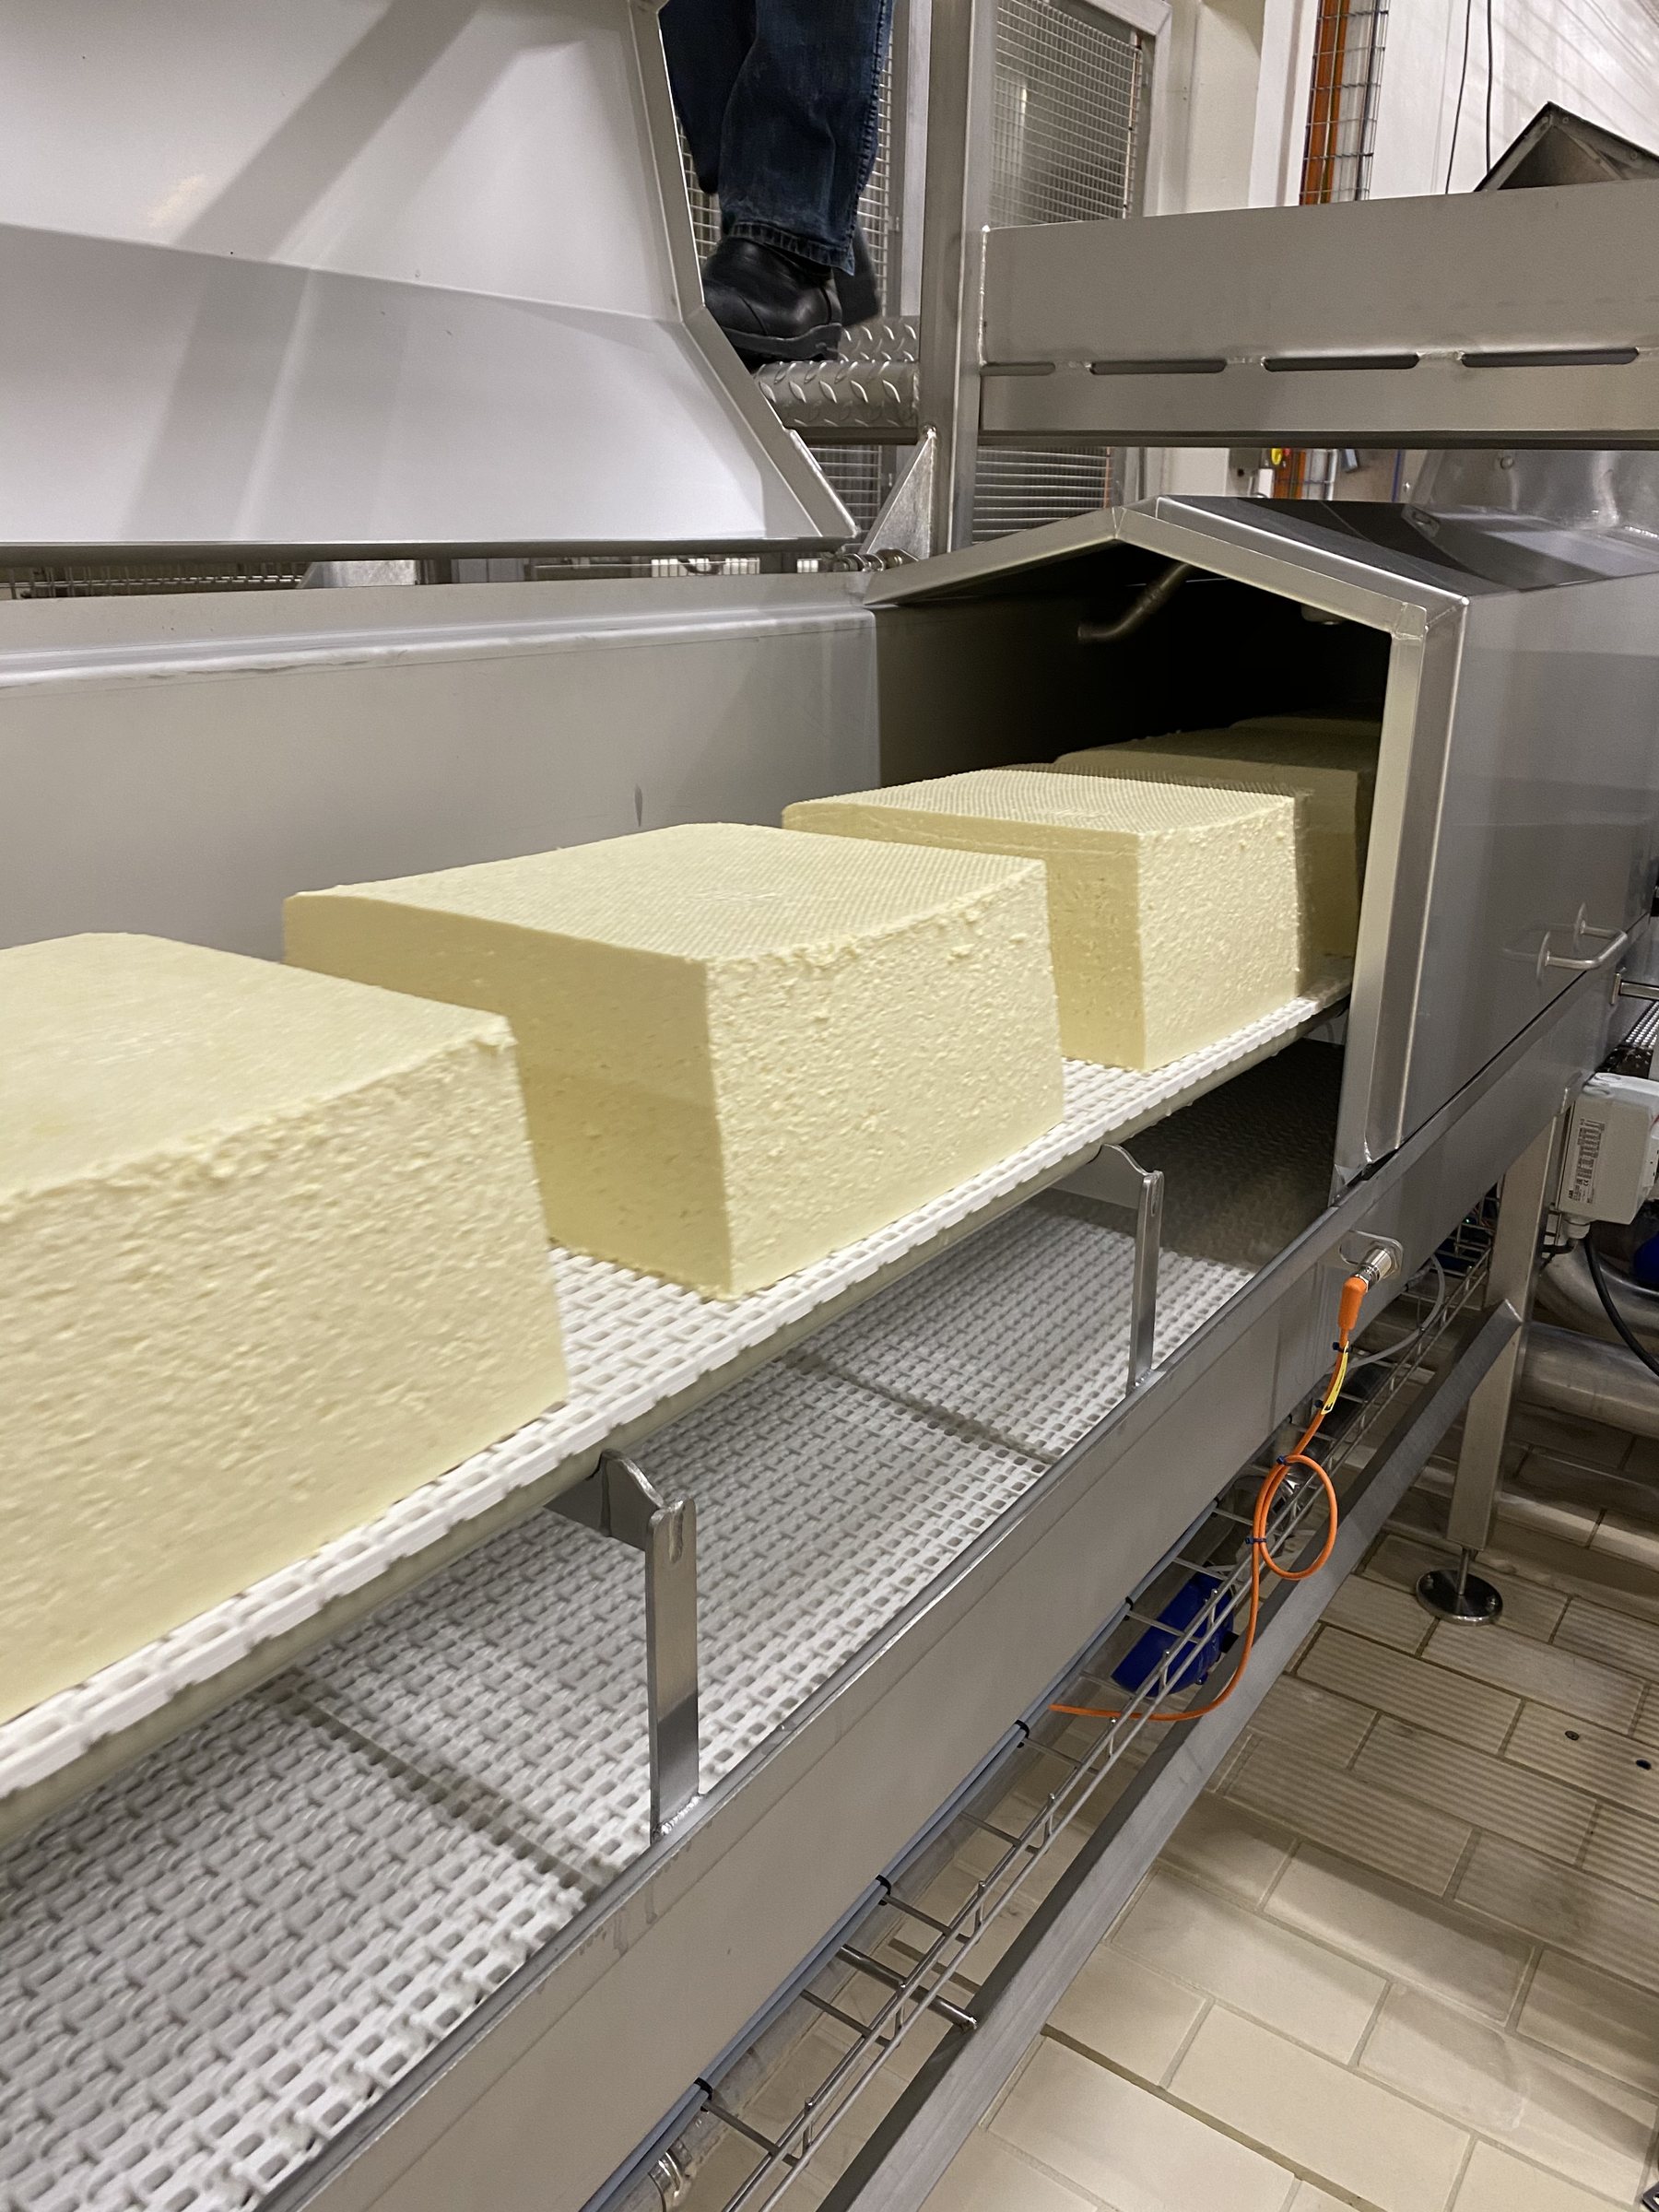
Bei Schnittkäse wie Danbo werden Bruch und Molke mit einem Bruchverteiler gleichmäßig in der Vorpresswanne verteilt. Nach dem Pressen wird die Käsemasse portioniert und in Formen überführt.
Rufen Sie uns an: HSV Combi +45 42 75 53 54
Lösungen
Individuell entwickelte Lösungen für die Käseindustrie
Von der ersten Prozessidee bis zur Anlage im stabilen Betrieb – entwickelt um Ihr Produkt und Ihre Produktion herum.
Alle LösungenAnlagen
Anlagen für jeden Schritt der Käseproduktion
Finden Sie die Anlage über den Prozessschritt, an dem Sie arbeiten – oder erkunden Sie die ganze Käserei.
Die interaktive Käserei erkundenVom Käsebruch zur Form
Pressanlagen, entwickelt nach Käsesorte, Form, Presszeit, Kapazität und gewünschtem Automatisierungsgrad.
Kurz gefasst – für alle, die die Investitionsentscheidung treffen
Möglicher Betriebseffekt
Potenzial für gleichmäßigere Form, Struktur und Gewicht – und einen Presstakt, der zum Rest der Linie passt.
Berechnungsgrundlage
Risiko und weiterer Nutzen
Das Pressen wird nach der Käsesorte und der Gesamtkapazität der Linie ausgelegt, sodass das Risiko eines neuen Engpasses sinkt.
Der erwartete Effekt wird aus Ihrer Baseline berechnet und hängt von Produkt, Prozess, Kapazität und Betrieb ab.
Anlagen
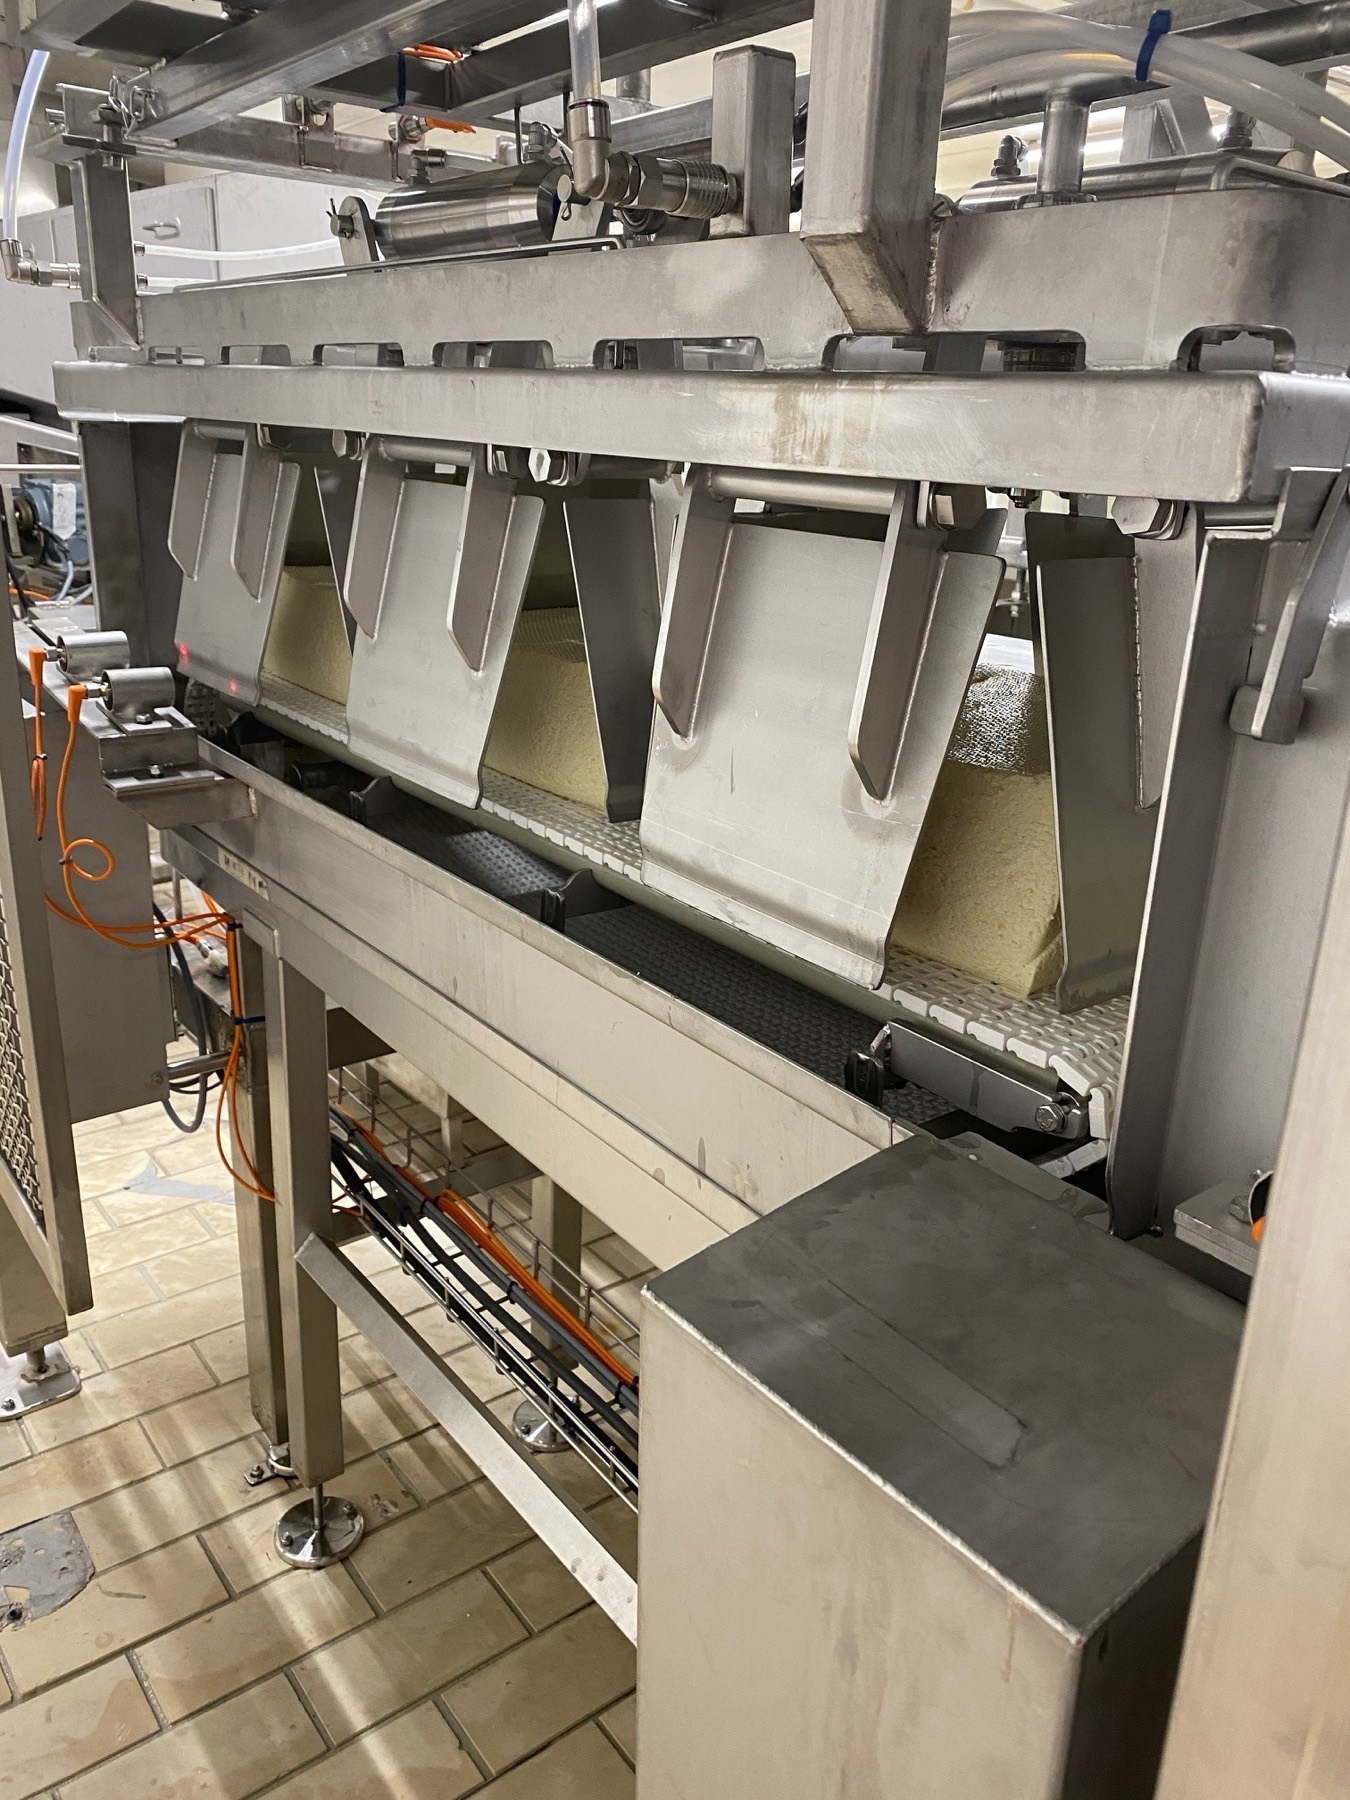
Jedes Element wird nach dem Schritt davor und danach ausgelegt, damit sich Käsemasse und Formen im Takt mit dem Rest der Linie bewegen.
Bei Schnittkäse wie Danbo werden Bruch und Molke mit einem Bruchverteiler gleichmäßig in der Vorpresswanne verteilt. Nach dem Pressen wird die Käsemasse portioniert und in Formen überführt.
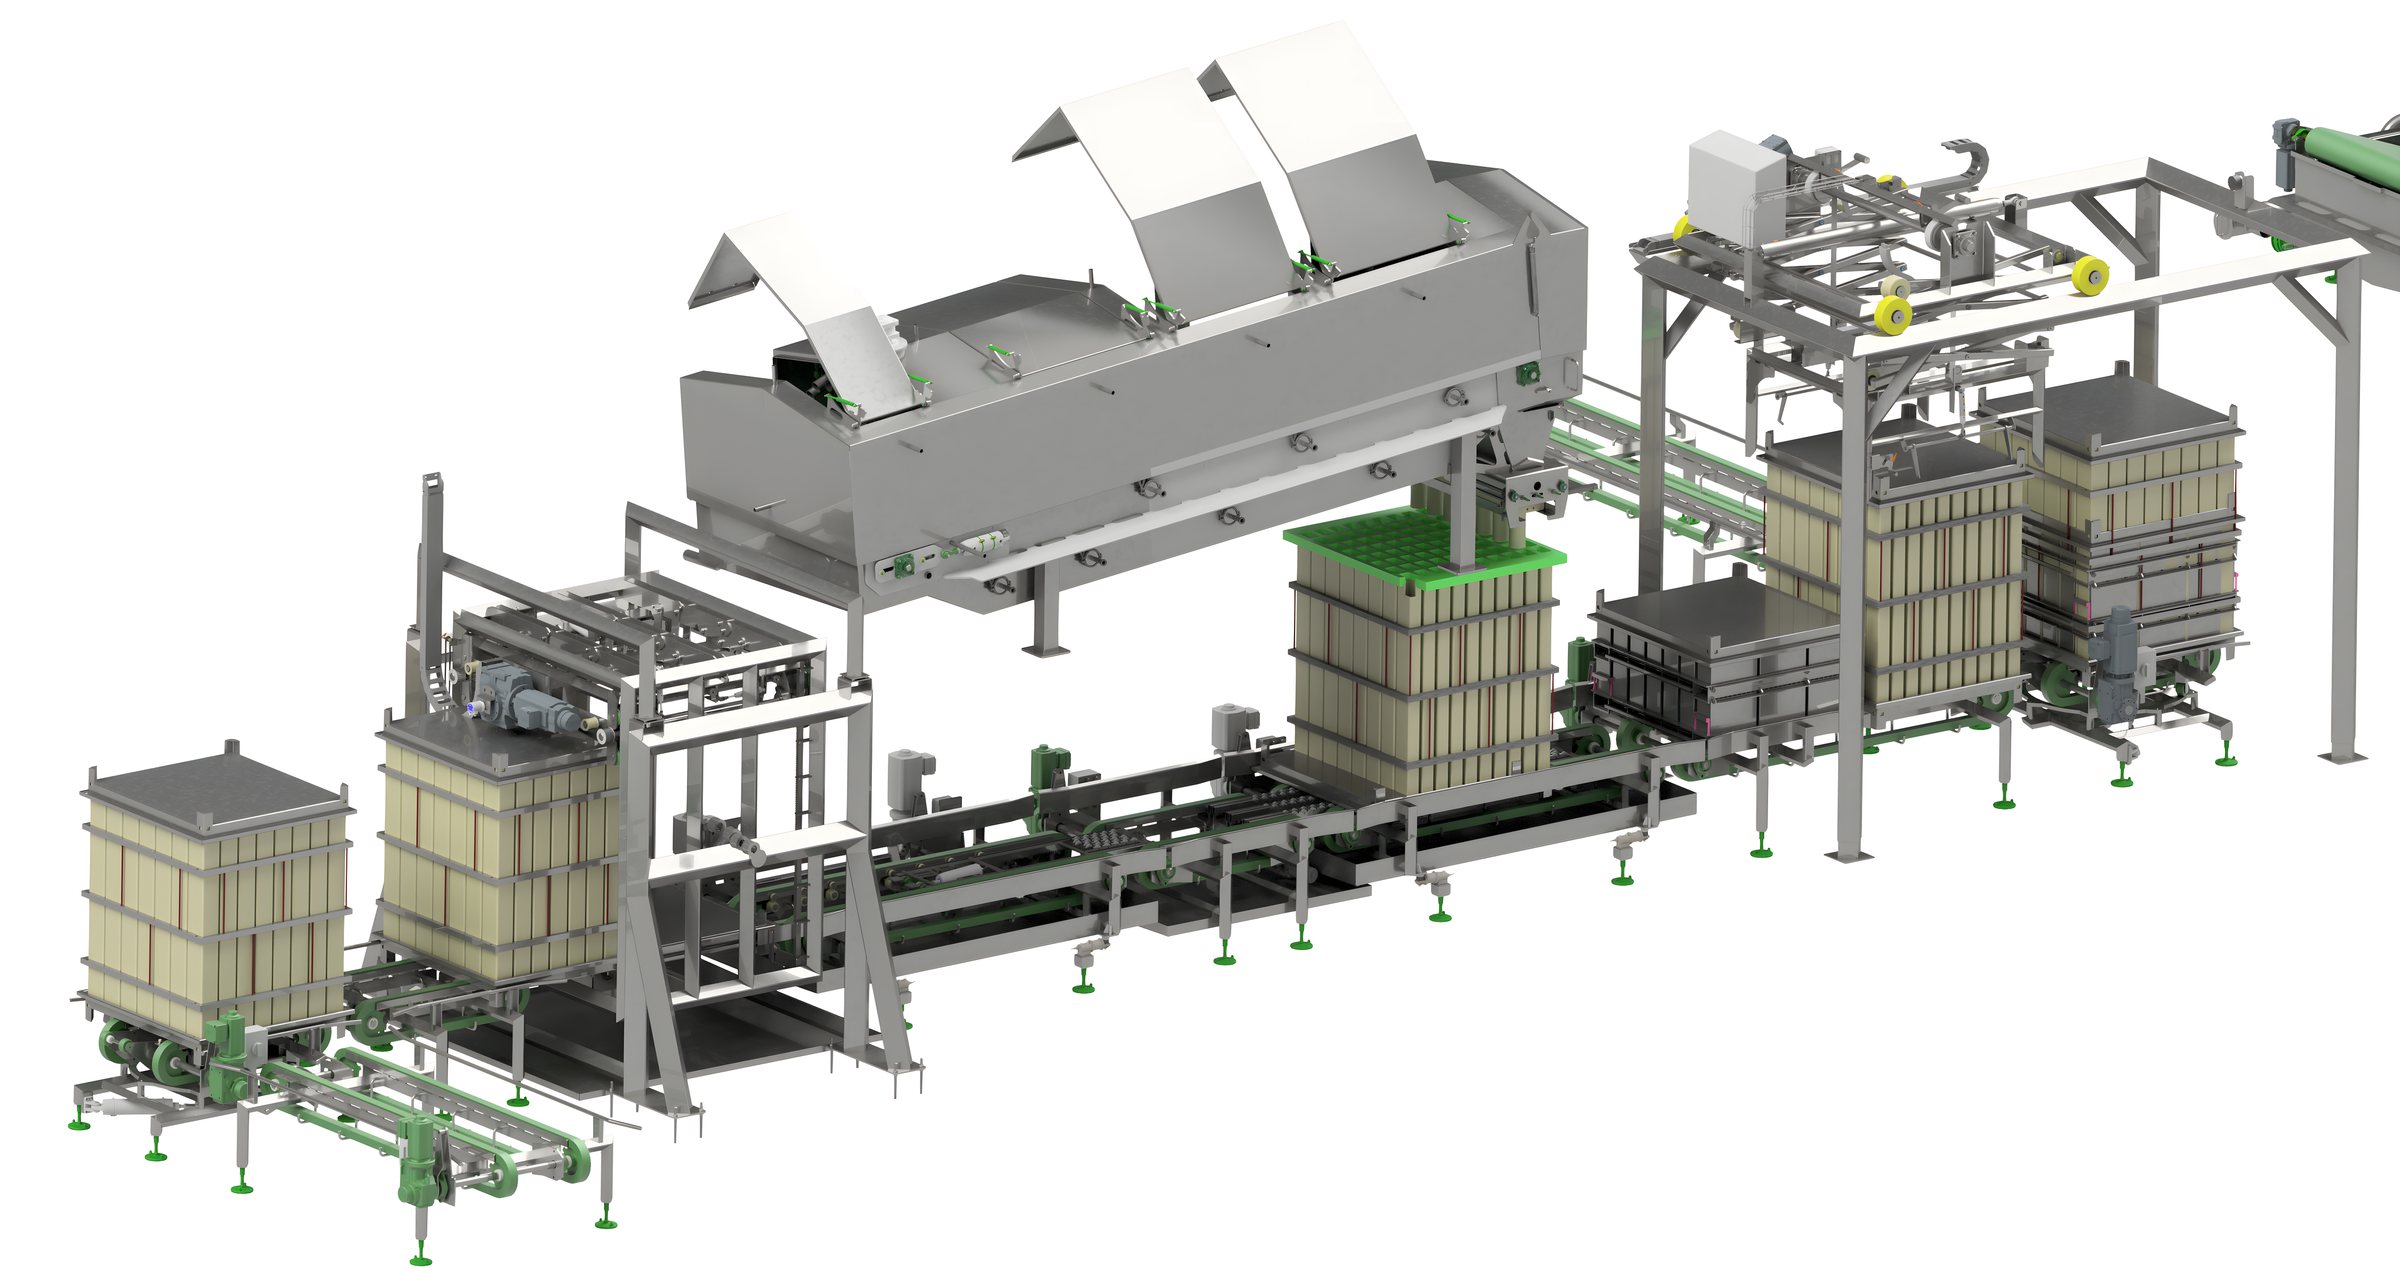
Bei Havarti und ähnlichen Käsen wird der Bruch entmolkt, bevor er in die Formen verteilt wird. Die Trennung wird an Produkt, Kapazität und gewünschte Restmolke angepasst.
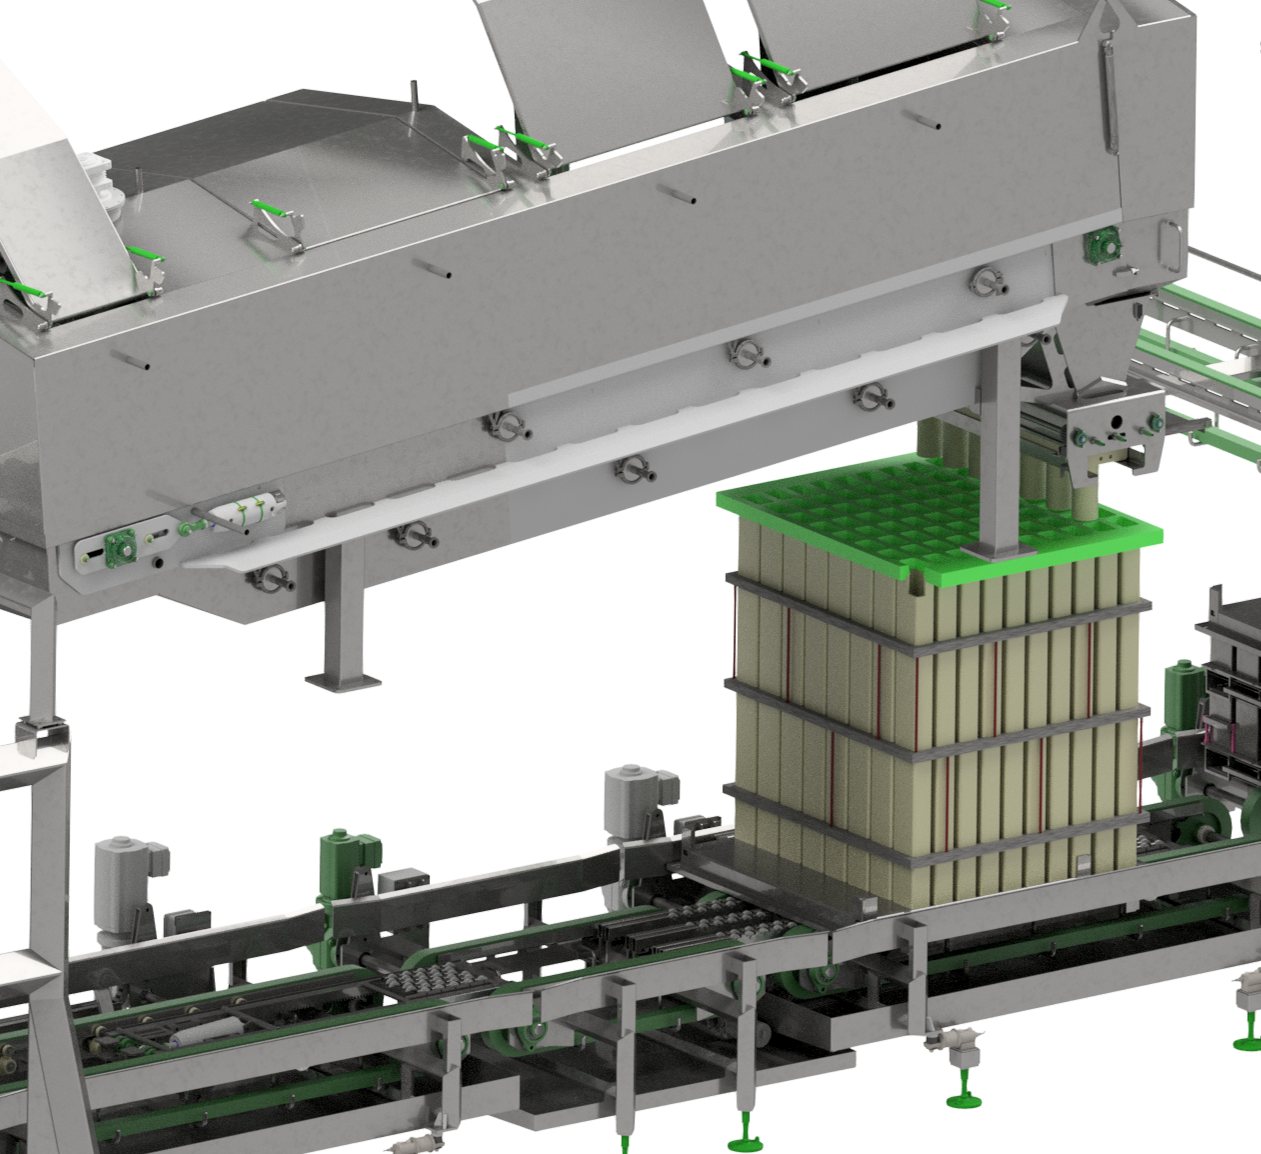
Der entmolkte Bruch wird über Füllmatrizen verteilt. Die Matrizen haben direkten Einfluss auf die Verteilung in der Form – und damit auf das Gewicht.
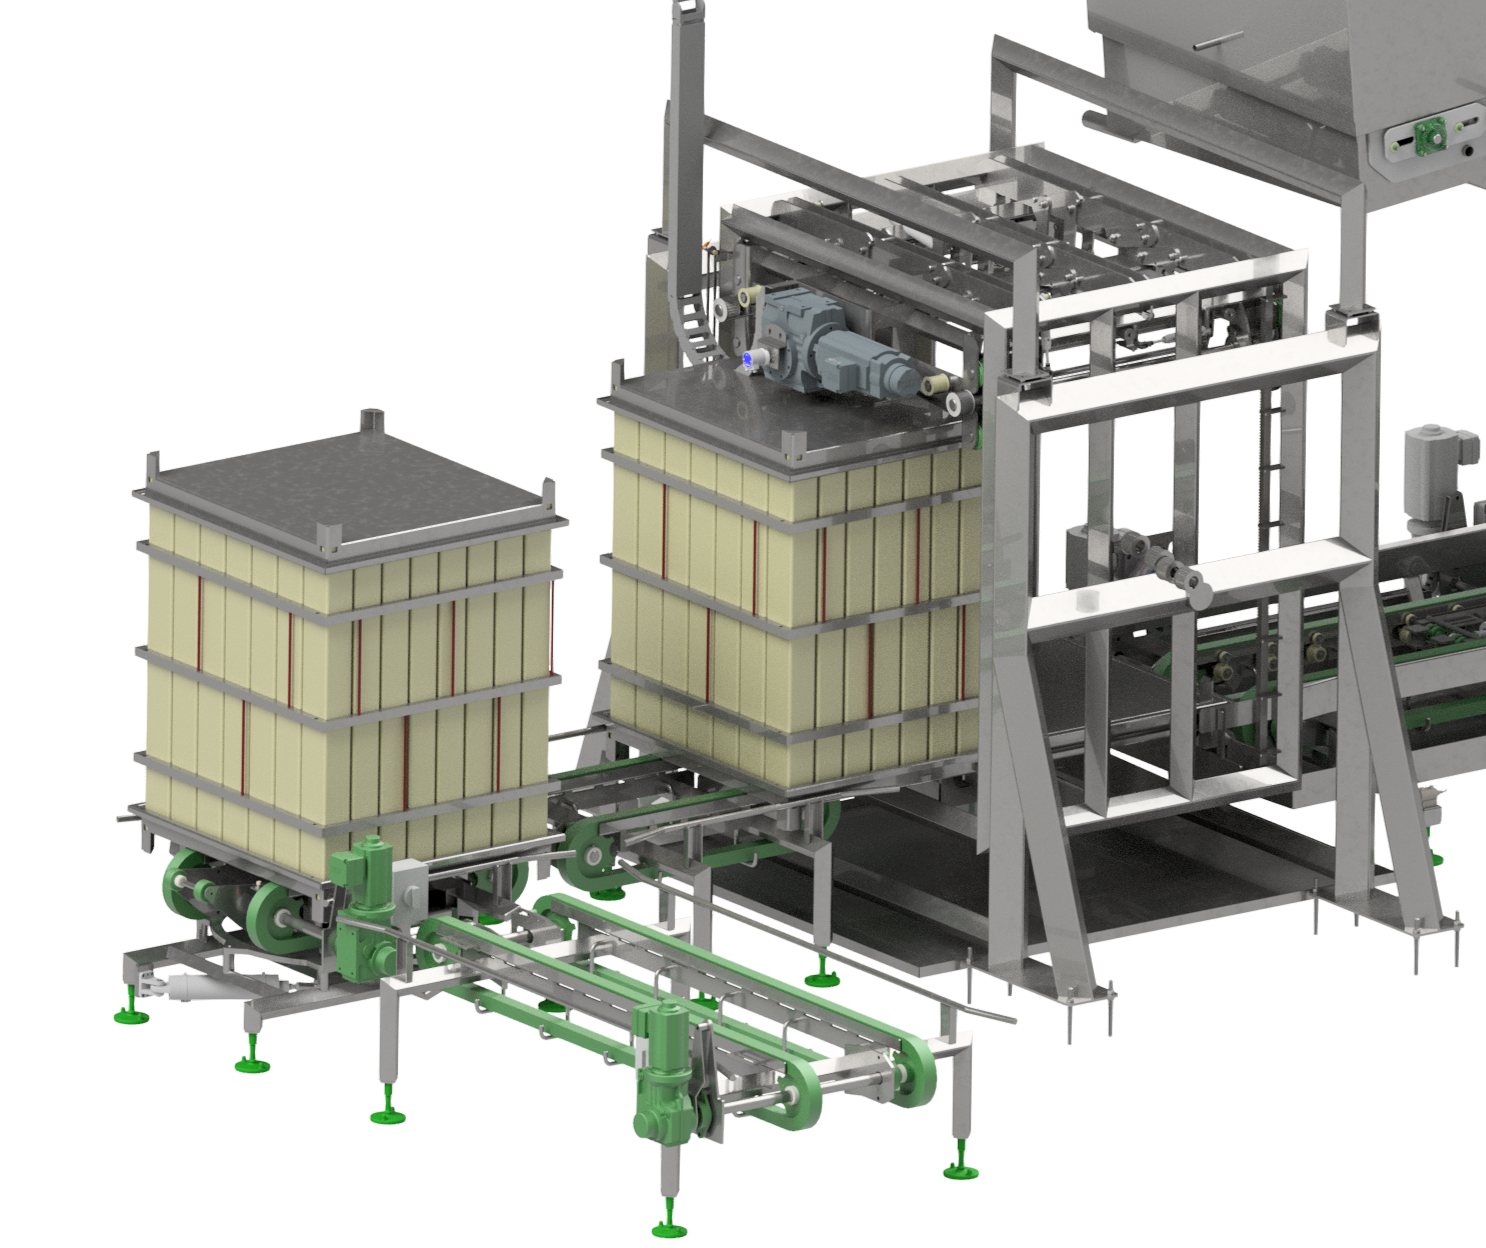
Die Formen können im Rohr selbstpressen und nach einer kontrollierten Sequenz gewendet werden, damit die Käse die gewünschte Struktur und Form erhalten.
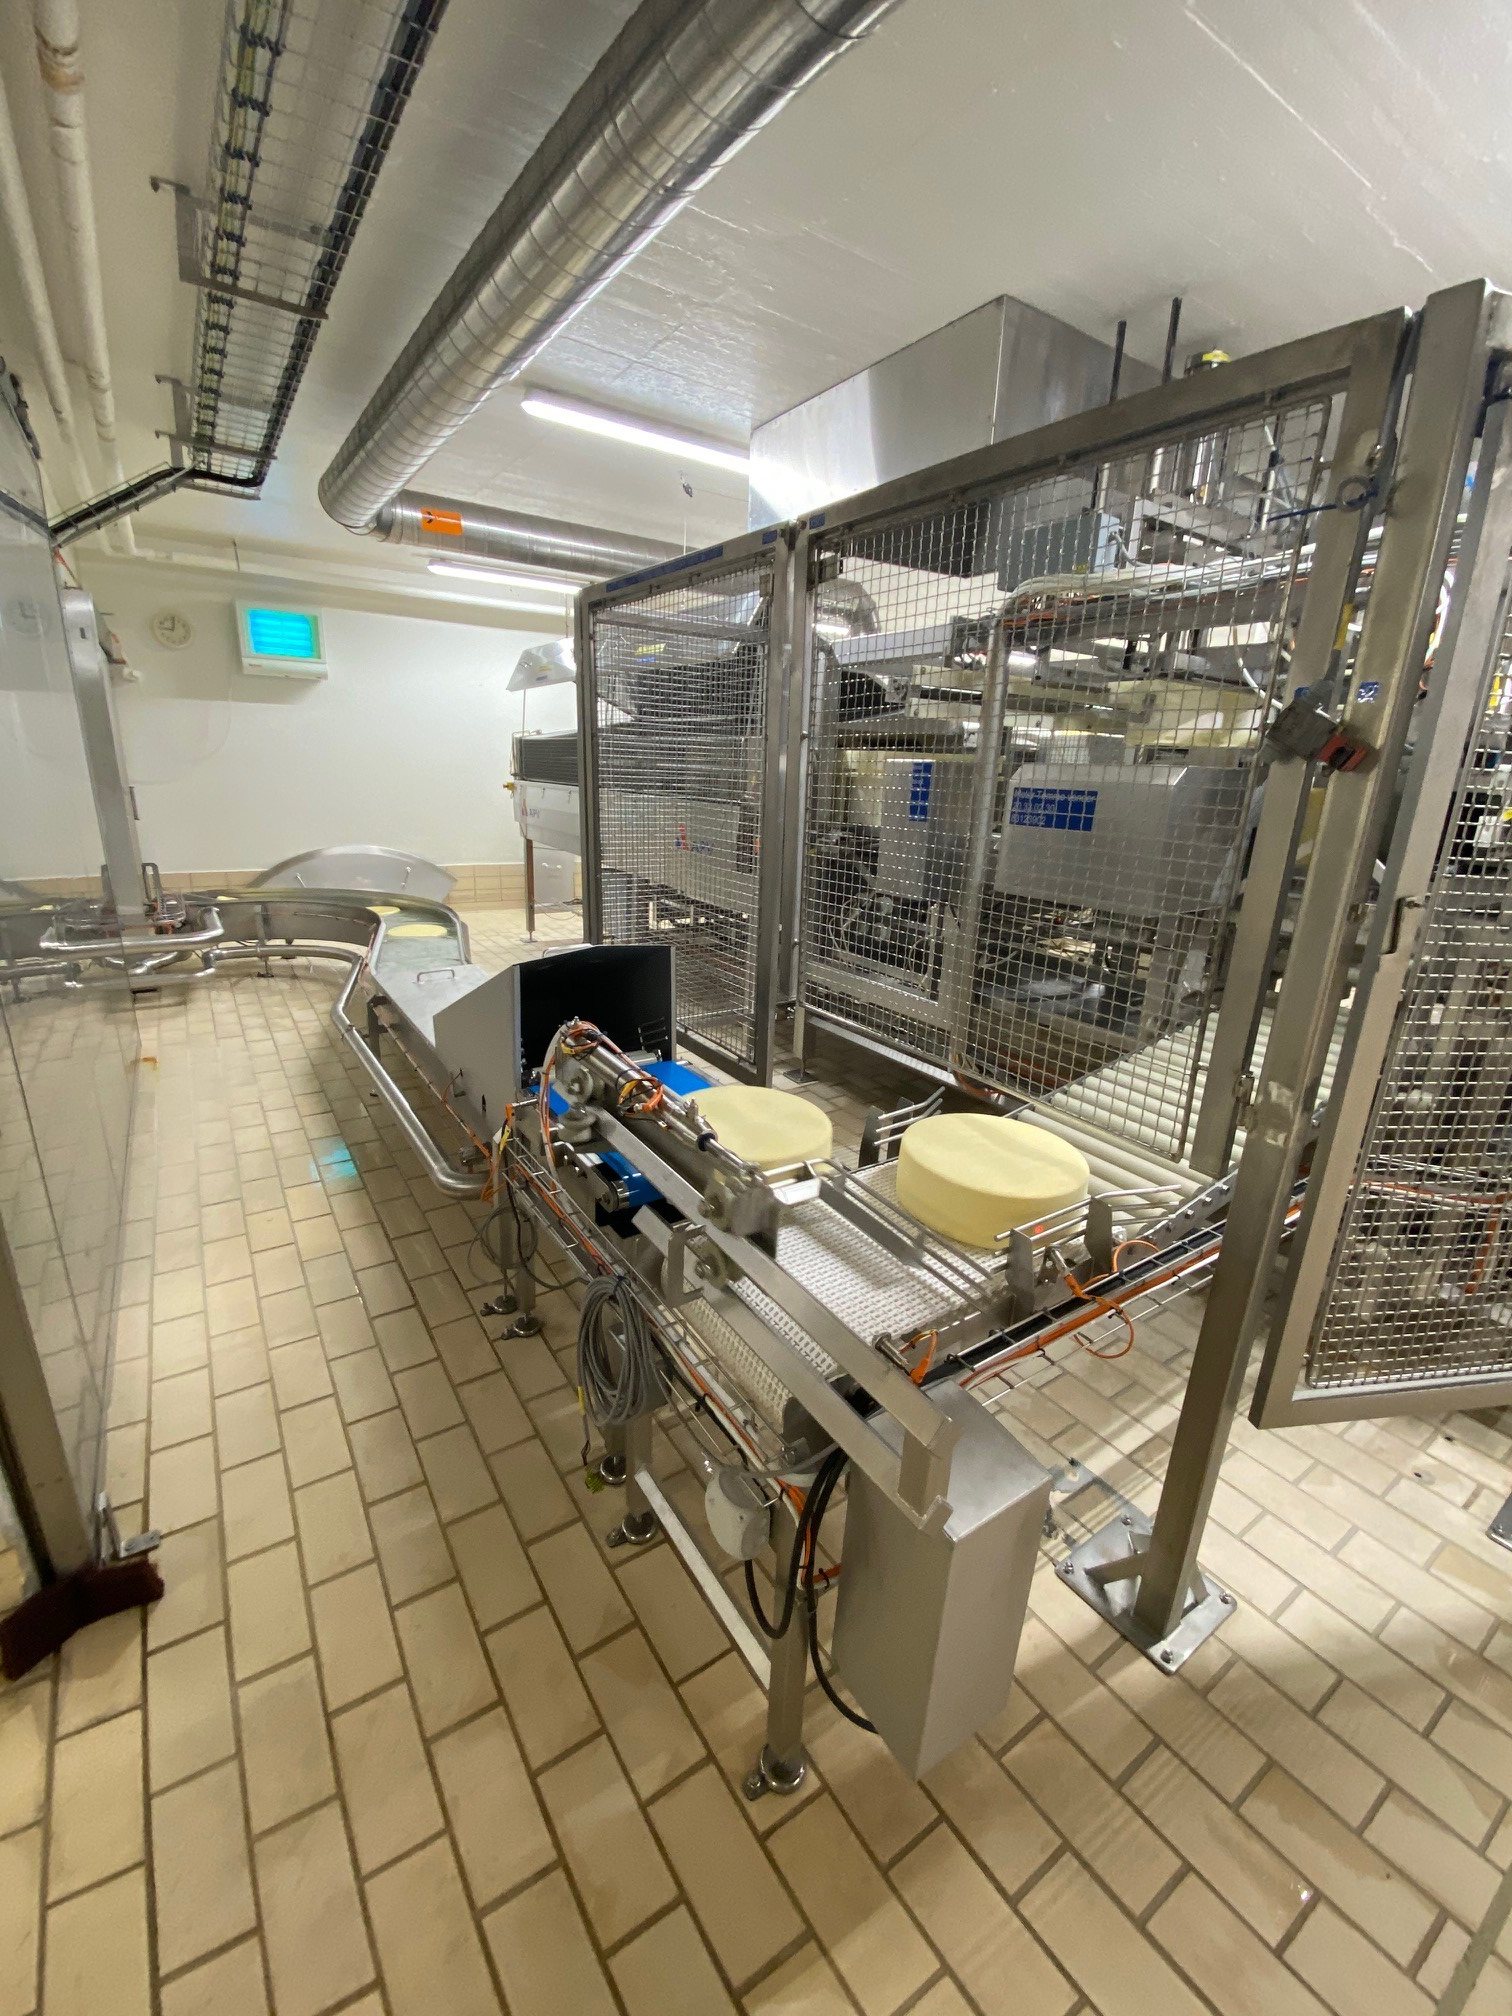
Formen werden im Takt mit dem Rest der Linie aufgenommen, positioniert, gepresst und abgegeben. Druck, Zeit, Anzahl der Presspositionen und Puffer werden aus der realen Produktion heraus ausgelegt.
Fachlicher Schlüssel
Die Käsesorte entscheidet, ob die Masse unter Molke verdichtet wird oder zuerst entmolkt wird und sich in der Form selbst presst.
Schnittkäse · z. B. Danbo
Havarti und ähnliche
Designparameter
Pressanlagen sind individuell entwickelt, deshalb zeigen wir keine festen Spezifikationen. Hier sind die Parameter, nach denen wir gemeinsam mit Ihnen auslegen.
Gewichtsgenauigkeit
Produktverteilung, Molkegehalt, Höhe, Schneiden und Matrizen haben direkten Einfluss auf das Gewicht. Das ist ein zentraler Design- und Kontrollpunkt.
Wenden Sie sich mit dem Pressen an uns
Erzählen Sie uns von Käsesorte, Format, Kapazität und bestehender Anlage. Dann klären wir, welche Pressmethode und welche Anlagen passen.
Kontakt